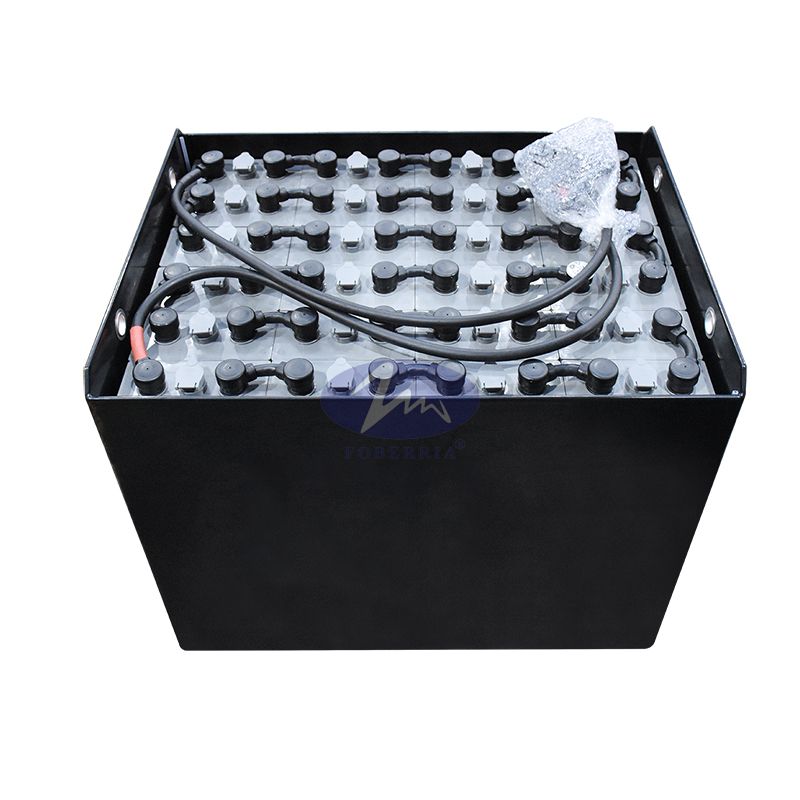
Неправильне керування рівнем води в акумуляторі залишається основною причиною передчасного виходу з ладу дорогих активів автопарку. Ця критична операційна помилка безпосередньо впливає на час безперебійної роботи вашого складу та значно підвищує операційні витрати. На перший погляд полив здається елементарним, надійним доглядом. Багато операторів припускають, що вони можуть просто доповнити комірки та швидко перейти до наступного завдання. Однак правильна частота та точний час значною мірою залежать від конкретної інтенсивності застосування. Щоденні звички заряджати та архітектура внутрішньої батареї також визначають правильний графік технічного обслуговування. Неправильне виконання назавжди псує обладнання.
Цей посібник містить остаточну основу для визначення оптимальних інтервалів поливу на вашому підприємстві. Ви дізнаєтесь, як ефективно стандартизувати процедури акумуляторної кімнати, щоб запобігти дорогим простоям. Ми також допоможемо вам визначити, коли потрібно оновити апаратне забезпечення, щоб автоматизувати весь процес заміни рідини. Освоївши ці принципи технічного обслуговування, ви захистите свої значні інвестиції та значно оптимізуєте щоденні складські операції.
Ключові висновки
Стандартна базова лінія: типова свинцево-кислотна тягова батарея потребує поливання кожні 5-10 циклів заряджання, але важка багатозмінна робота може потребувати щотижневих перевірок.
Критичний час: воду слід додавати лише після того, як батарея повністю заряджена та охолоджена, ніколи до або під час зарядки, щоб запобігти небезпечному википанню кислоти.
Вплив технології: оновлення до акумуляторної системи навантажувача з автоматичним поливанням позбавляє від здогадок вручну, легко масштабується для великих парків і гарантує передбачувану рентабельність інвестицій завдяки зниженню витрат на оплату праці та подовженню терміну служби активів.
Хімія має значення: трубчасті комірки європейського стандарту (PzS і PzB) мають інші допуски щодо об’єму електроліту порівняно з конструкціями з плоскою пластиною, що вимагає певних графіків обслуговування.
Базова лінія: визначення правильного графіка поливу для акумуляторів навантажувачів
Створення правильного графіка технічного обслуговування вимагає відстеження фактичного використання, а не перегляду календаря. Багато керівників складів роблять помилку, призначаючи обов’язки поливу на певний день тижня. Такий підхід часто призводить до сильного перезволоження або небезпечної сухості клітин. Натомість ви повинні скласти графік технічного обслуговування навколо завершених циклів зарядки.
Нова справна батарея зазвичай відповідає суворому правилу п’яти-десяти циклів. Ви повинні перевірити рівень рідини після завершення п’яти повних циклів заряджання та розряджання. У стандартній однозмінній роботі це означає перевірку камер приблизно кожні один-два тижні. Однак високошвидкісні установки, що працюють у три зміни на день, досягають цього порогу циклу набагато швидше. Багатозмінна робота майже завжди потребує обов’язкових щотижневих оцінок для забезпечення безпечної роботи обладнання.
Вам також потрібно врахувати змінні старіння та хімічної деградації. У міру старіння батарей їх внутрішній опір, природно, зростає. Цей підвищений опір змушує їх нагріватися як під час роботи, так і під час заряджання. Вищі внутрішні температури призводять до того, що рідина електроліту випаровується набагато швидше. Старіші агрегати швидко споживають воду і вимагають більш частих оцінок. Ви можете виявити, що старіший парк потребує доливання рідини кожні три-п’ять циклів заряджання, щоб запобігти остаточному пошкодженню пластини.
Фактори навколишнього середовища також визначають норми споживання рідини. Робоча температура складів різко змінює тривалість служби електроліту. Якщо влітку ви працюєте з навантажувачами в умовах високої спеки або на відкритому повітрі, випаровування швидко прискорюється. І навпаки, автопарки, що працюють у холодильних камерах або морозильних камерах, споживають набагато повільніше воду. Ви повинні налаштувати базову частоту відповідно до конкретних теплових умов вашого об’єкта.
Час і виконання: коли додавати воду (а коли ні)
Розуміння того, коли відкривати вентиляційні кришки, так само важливо, як і те, як часто це робити. Правило після заряджання є абсолютно найважливішою концепцією в обслуговуванні акумулятора. Ви завжди повинні доливати воду після того, як пристрій закінчить заряджатися і повністю охолоне. Ніколи не додавайте воду до підключення пристрою до зарядного пристрою.
Під час циклу заряджання рідина електроліту зазнає хімічного розширення. Суміш нагрівається і фізично розширюється всередині корпусу клітини. Якщо перед заряджанням заповнити елементи до країв, це природне розширення виштовхне небезпечну сірчану кислоту з вентиляційних кришок. Цей кислотний потік призводить до сильної корозії клем, пошкоджує сталевий піддон акумулятора та спричиняє постійну втрату ємності. Якщо ви втратите активну кислоту, ви ніколи не зможете замінити її просто водою.
Оператори повинні покладатися на певні візуальні індикатори, щоб виконати це належним чином. Ось на що повинні звернути увагу ваші технічні спеціалісти:
Перед заряджанням: Рівень рідини повинен бути трохи нижче вентиляційного отвору. Внутрішні свинцеві пластини повинні залишатися повністю зануреними в рідину. Якщо ви поставите пластини на повітря перед заряджанням, ви ризикуєте отримати катастрофічне пошкодження.
Після заряджання: Коли пристрій охолоне, ще раз перевірте рівні. Ви повинні заповнювати комірки, поки рідина не залишиться приблизно на чверть дюйма над внутрішнім захистом від бризок. Не заповнюйте їх повністю до верху пластикової оболонки.
Нарешті, стандарти якості води визначають довгострокове здоров’я ваших активів. Ви повинні явно використовувати деіонізовану або дистильовану воду для всіх завдань з технічного обслуговування. Стандартна водопровідна вода містить такі шкідливі мінерали, як кальцій, магній і залізо. Введення цих прихованих домішок у клітини покриває делікатні активні свинцеві пластини. Накопичення мінералів швидко знижує вихідну потужність, руйнує утримання заряду та руйнує внутрішню хімію.
Як дизайн елемента впливає на технічне обслуговування: PzS, PzB і стандартні свинцево-кислотні тягові батареї
Внутрішня архітектура вашого обладнання значною мірою визначає, як часто вам потрібно планувати технічне обслуговування. Стандарт свинцево-кислотна тягова батарея використовує різні конструкції пластин залежно від її походження та передбачуваного промислового застосування. Ми поділяємо їх переважно на трубчасті та плоскі пластини. Конструкції з плоскими пластинами пропонують чудову початкову подачу енергії, але часто містять менший загальний об’єм електроліту. Цей менший об’єм рідини зазвичай означає, що вони швидше висихають під час важкого робочого навантаження.
Європейські стандартні трубчасті клітини поводяться інакше. The Акумулятор навантажувача PzS використовує конструкцію трубчастої пластини стандарту DIN. Виробники створюють ці спеціальні клітини, щоб утримувати великий об’єм рідини разом із щільним активним матеріалом. Оскільки конструкція PzS має більшу площу елемента, вона зберігає набагато більше електроліту. Така висока потужність і глибокий запас рідини дозволяють пристрою витримувати інтенсивні, важкі роботи без необхідності постійного ручного втручання. Оператори зазвичай вважають, що моделі PzS пропонують передбачувані та трохи збільшені інтервали технічного обслуговування порівняно зі стандартними плоскими плитами.
З іншого боку, Акумулятор для навантажувача PzB має конструкцію елементів Британського стандарту (BS). Ці моделі мають міцну трубчасту конструкцію PzS, але мають набагато компактніші розміри. Виробники розробляють елементи PzB для навантажувачів із більш тісними та вузькими акумуляторними відсіками. Оскільки вони фізично тонші, вони просто не можуть вмістити такий же величезний об’єм електроліту, як ширша комірка DIN.
Керівники автопарків повинні ретельно оцінити ці структурні відмінності. Якщо на вашому підприємстві працюють установки PzB, ви повинні стежити за ними ретельніше, ніж за моделями PzS, при такому ж багатозмінному робочому навантаженні. Їхній більш вузький профіль означає, що їхні запаси рідини виснажуються швидше. Надання вашій групі технічного обслуговування чітких критеріїв щодо цих стандартів клітин гарантує, що вони застосовують правильні просторові та робочі графіки технічного обслуговування для всього парку.
Бізнес-витрати поганої практики поливу (оцінка ризику та рентабельності інвестицій)
Ставлення технічного обслуговування рідини як запізніла думка створює значні фінансові зобов’язання для вашого складу. Погана практика руйнує дорогі активи задовго до того, як вони досягнуть свого проектного терміну служби. Ви повинні розглядати правильне технічне обслуговування через сувору призму операційного ризику та повернення інвестицій.
Недостатній полив становить найбільшу небезпеку для вашого обладнання. Коли рівень електроліту падає занадто низько, активні свинцеві пластини піддаються впливу навколишнього повітря. Цей вплив викликає швидку хімічну реакцію, відому як сульфатація. Свинцевий активний матеріал кристалізується і твердне назавжди. Як тільки відбувається сульфатація, вона незворотньо перекриває внутрішній потік енергії. Ви відчуєте значно скорочений час роботи. Ваші оператори будуть скаржитися на те, що навантажувачі вмирають на півдорозі зміни. Зрештою, сильне сульфатування змушує вас передчасно витрачати кошти на заміну, руйнуючи очікувану рентабельність інвестицій.
І навпаки, надмірний полив так само швидко руйнує цінність. Коли техніки переповнюють камери, вони викликають небезпечне розрідження кислоти. Проштовхування рідини за рекомендовану лінію наповнення зменшує питому вагу електроліту. Розведена кислота серйозно знижує вихідну потужність, роблячи навантажувач млявим під час підйому важких піддонів. Крім того, переповнення призводить безпосередньо до кислотного википання під час наступного циклу зарядки. Ці сильно корозійні розливи руйнують акумуляторні лотки, руйнують сталеві внутрішні компоненти навантажувача та спричиняють небезпечну небезпеку ковзання на підлозі вашого складу.
Крім хімічного пошкодження, ви зіткнетеся з масовою втратою робочої сили. Ручне обслуговування забирає неймовірну кількість робочого часу. Ми можемо легко оцінити цю приховану вартість робочої сили.
Таблиця: Приховані витрати ручного обслуговування батареї
Практика технічного обслуговування
Негайний наслідок
Довгостроковий вплив на бізнес
Ручний глечик розливає 10+ одиниць
Займає 15-20 хвилин на один блок на тиждень.
Щороку витрачається понад 150 годин праці кваліфікованого техніка.
Невідповідні рівні заповнення
Клітини висихають або википають непередбачувано.
Збільшує OPEX через швидку втрату потужності та кислотне очищення.
Пропуск циклів обслуговування
Пластини зазнають швидкої постійної сульфатації.
Змушує передчасні капітальні витрати для заміни одиниць.
Якщо ви керуєте парком лише з 10 вилкових навантажувачів, ручний полив витрачає дорогоцінні години технічних працівників щомісяця. Платити кваліфікованому оператору за те, щоб він акуратно налив рідину з глечика, означає вкрай неефективне використання його технічного досвіду. Ви втрачаєте гроші на працю, водночас ризикуючи людською помилкою під час процесу заповнення.
Оцінка акумуляторної системи автонавантажувача
Щоб усунути зростаючі витрати на оплату праці та ризики безпеки, багато сучасних складів повністю відмовляються від ручних процесів. Оновлення до an система автоматичного поливу акумулятора навантажувача усуває людські припущення з рівняння. Зазвичай ми оцінюємо ці оновлення, порівнюючи системи одноточкового поливу (SPWS) із традиційними ручними поливальними трубками та глечиками.
Ручні зонди вимагають від оператора відкривати кожну окрему вентиляційну кришку на важкому 24- або 36-осередковому пристрої. Вони заглядають усередину з ліхтариком і вгадують, коли рідина потрапляє на правильну лінію. Одноточкові рішення усувають цю стомлюючу рутину.
Давайте розглянемо оцінку характеристик і результатів:
Характеристика: Трубки із замкнутим контуром із самопливом або під тиском. Ці системи з’єднують кожну окрему клітинку через мережу міцних пластикових шлангів. Вони використовують спеціальні механічні поплавкові клапани всередині кожного вентиляційного отвору.
Результат: щоразу точні рівні заповнення. Коли оператор під’єднує основний шланг, вода вільно тече, доки не буде досягнуто точного оптимального рівня. Внутрішні поплавці автоматично перекривають потік. Ви отримуєте однакові ідеальні рівні заповнення для кожної комірки без припущень оператора.
Ці системи відрізняються масштабованістю та керуванням автопарком. Одноточкова система дозволяє одному оператору поливати величезну промислову установку менш ніж за хвилину. Вони просто затискають фітинг швидкого з’єднання на місце, спостерігають за обертанням індикатора потоку та від’єднують, коли він зупиняється. Якщо ви керуєте парком із 20, 50 або 100 машин, така швидкість робить SPWS критичним оновленням для ефективного масштабування вашої роботи.
Складаючи короткий список рішень, застосовуйте базову логіку порогового значення, щоб виправдати капітальні витрати. Вам слід наполегливо розглянути можливість модернізації або придбання автоматизованих систем, якщо ваш парк перевищує п’ять багатозмінних навантажувачів. Ви також повинні натиснути на курок, якщо на вашому підприємстві спостерігається висока плинність обслуговуючого персоналу. Автоматизовані системи практично не потребують спеціалізованого навчання, миттєво захищаючи ваші активи від недосвідчених нових працівників.
Безпека, відповідність вимогам і впровадження SOP для кімнати з батареями
Робота з промисловими накопичувачами енергії вимагає суворого дотримання протоколів безпеки. Ви щодня маєте справу з величезною електричною напругою та дуже корозійними хімікатами. OSHA та загальні стандарти промислової безпеки окреслюють суворі базові вимоги відповідності для зон поводження з батареями. Ви повинні розробити зони технічного обслуговування так, щоб зменшити хімічні ризики.
Ваш заклад має забезпечити спеціальні станції для промивання очей у межах 10 секунд ходьби від зарядних стійок. Правильна механічна вентиляція також не підлягає обговоренню. Під час зарядки виділяється летючий водень, який може спалахнути, якщо залишити його в застійному повітрі. У кімнаті для заряджання потрібні витяжні вентилятори, відкалібровані для частого обертання повітря для підтримки безпечного рівня атмосфери.
Крім того, оператори повинні носити необхідні засоби індивідуального захисту (ЗІЗ), перш ніж торкатися вентиляційного ковпачка або заливного шланга. Необоротне захисне спорядження включає:
Фартухи кислотостійкі: Для запобігання хімічних опіків тулуба та ніг при випадкових бризках.
Щити для обличчя: стандартних захисних окулярів недостатньо. Щоб захистити очі та шкіру від викидів кислоти під тиском, вам потрібен повний щиток.
Щільні гумові рукавички: стандартні механічні рукавички вбирають рідину. Ви повинні використовувати неопренові або гумові рукавички довжиною до ліктя, щоб блокувати перенесення хімікатів.
Навіть з досконалим обладнанням уроки впровадження на найкращих підприємствах показують, що підзвітність процесів має найбільше значення. Впровадження автоматизованої системи не вдасться, якщо ніхто не пам’ятає під’єднати шланг. Ви повинні встановити суворо протокольний, звітний графік. Ми рекомендуємо використовувати програмне забезпечення для керування автопарком, щоб активувати обов’язкові сповіщення після певних циклів заряджання. Якщо вам не вистачає програмного забезпечення, закріпіть фізичні журнали на кожному зарядному пристрої. Змусити техніків ініціювати та поставити дату в журналі гарантує, що це критичне технічне обслуговування ніколи не проскочить.
Висновок
Оптимальне технічне обслуговування навантажувача повністю залежить від правильної частоти, точного часу та стандартизованих процесів. Ви не можете вгадати, коли вашому обладнанню потрібна рідина, і не можете дозволити недосвідченим операторам переповнювати комірки. Захист ваших енергетичних активів означає дотримання графіків використання та завжди додавання рідини строго після завершення циклу заряджання.
Щоб забезпечити ефективність свого складу, негайно вживайте наступних заходів. По-перше, перевірте ваші поточні журнали поливу, щоб побачити, чи справді ваші техніки дотримуються процедури, заснованої на циклі. Далі виконайте візуальну оцінку стану наявного інвентарю свинцевої кислоти, щоб перевірити наявність ознак сухих пластин або розливу кислоти. Нарешті, оцініть одноточкові автоматизовані оновлення для ваших найзавантаженіших машин. Автоматизація цього процесу захищає ваші важкі активи, забезпечує відповідність вимогам безпеки та повертає сотні годин витраченої праці.
FAQ
Питання: чи можна використовувати водопровідну воду в акумуляторі навантажувача?
Відповідь: Ні. Ви ніколи не повинні використовувати стандартну водопровідну воду. Водопровідна вода містить розчинені мінерали, такі як кальцій, магній і залізо. Коли ці мінерали потрапляють у клітини, вони покривають внутрішні свинцеві пластини та змінюють хімічний баланс. Це накопичення мінералів спричиняє швидке погіршення продуктивності, скорочує час роботи та назавжди пошкоджує обладнання. Завжди використовуйте дистильовану або деіонізовану воду.
З: Що станеться, якщо акумулятор навантажувача перекипить?
Відповідь: Коли переповнений блок википає, він виштовхує з вентиляційних отворів сильно корозійну сірчану кислоту. Ця кислота пошкоджує внутрішній сталевий лоток, руйнує підлогу складу та створює небезпечний ризик ковзання. Ви повинні негайно нейтралізувати розлив за допомогою спеціальних наборів для розливу кислоти або розчину харчової соди. Після нейтралізації ретельно очистіть територію, щоб запобігти подальшій корозії активів.
Питання: Скільки часу потрібно для поливу акумулятора навантажувача вручну чи автоматично?
Відповідь: Ручне відкриття, перевірка та наповнення стандартного блоку з 24 або 36 клітинками займає досвідчений технік приблизно від 15 до 20 хвилин на машину. На відміну від цього, автоматизована одноточкова система поливу вимагає від оператора просто закріпити шланг на місці. Автоматизована система заповнює всі комірки одночасно до точного рівня менш ніж за одну хвилину.
З: Чому батарея мого навантажувача споживає так багато води?
A: Надмірне споживання рідини зазвичай вказує на кілька загальних причин. Можливо, термін служби пристрою наближається до кінця, що спричиняє високий внутрішній опір і надмірне нагрівання під час заряджання. Крім того, ваші зарядні пристрої можуть бути неправильно відкалібровані, що призводить до агресивного перезаряджання та кипіння. Нарешті, робота обладнання в умовах сильної спеки різко прискорює природне випаровування.