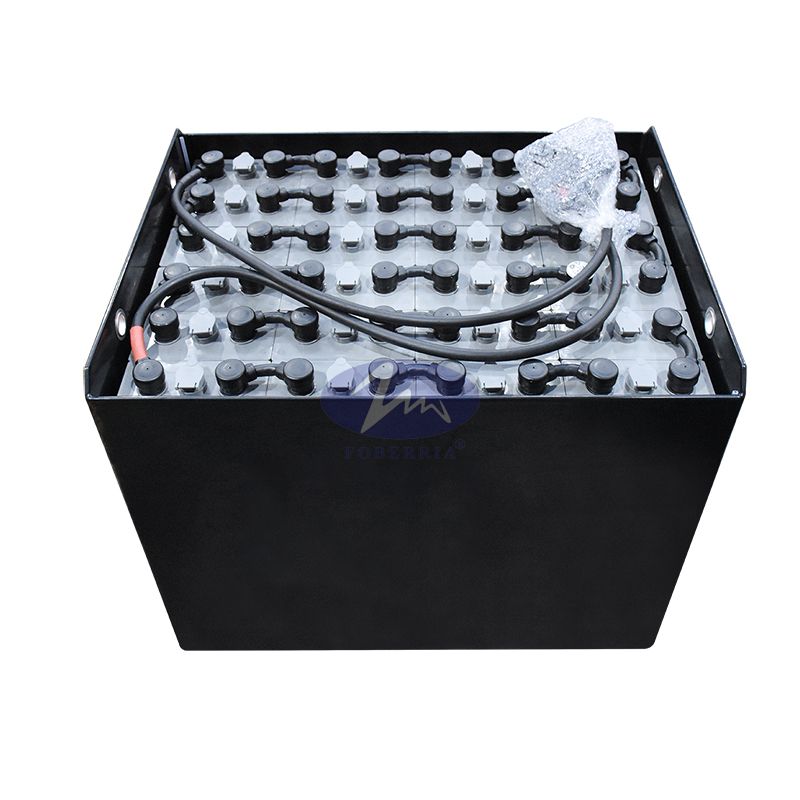
La mala gestión de los niveles de agua de las baterías sigue siendo la principal causa de fallos prematuros en los costosos activos de las flotas. Este error operativo crítico afecta directamente el tiempo de actividad de su almacén y aumenta gravemente los gastos operativos. A primera vista, regar parece un mantenimiento básico e infalible. Muchos operadores suponen que pueden simplemente llenar las celdas y pasar rápidamente a la siguiente tarea. Sin embargo, la frecuencia adecuada y el momento preciso dependen en gran medida de la intensidad de aplicación específica. Los hábitos de carga diarios y la arquitectura de las celdas de la batería interna también dictan el programa de mantenimiento correcto. Hacerlo mal arruina permanentemente el equipo.
Esta guía proporciona un marco definitivo para determinar los intervalos de riego óptimos en sus instalaciones. Aprenderá cómo estandarizar los procedimientos de la sala de baterías de manera efectiva para evitar costosos tiempos de inactividad. También lo ayudamos a evaluar cuándo actualizar su hardware para automatizar todo el proceso de reemplazo de fluidos. Al dominar estos principios de mantenimiento, protegerá sus inversiones en trabajos pesados y optimizará drásticamente las operaciones diarias del almacén.
Conclusiones clave
Línea de base estándar: una batería de tracción de plomo-ácido típica requiere riego cada 5 a 10 ciclos de carga, pero las operaciones pesadas de varios turnos pueden requerir controles semanales.
Momento crítico: se debe agregar agua Solo después de que la batería esté completamente cargada y enfriada, nunca antes o durante una carga, para evitar peligrosos derrames de ácido.
Impacto tecnológico: la actualización a un sistema de batería para montacargas con riego automático elimina las conjeturas manuales, se adapta fácilmente a flotas grandes y garantiza un retorno de la inversión predecible a través de costos laborales reducidos y una vida útil extendida de los activos.
La química importa: las celdas tubulares estándar europeas (PzS y PzB) tienen diferentes tolerancias de volumen de electrolitos en comparación con los diseños de placa plana, lo que requiere programas de mantenimiento específicos.
La línea de base: determinación del programa de riego adecuado para las baterías de montacargas
Establecer un programa de mantenimiento adecuado requiere realizar un seguimiento del uso real en lugar de mirar un calendario. Muchos jefes de almacén cometen el error de asignar las tareas de riego a un día específico de la semana. Este enfoque a menudo conduce a un exceso de agua o a células peligrosamente secas. En lugar de ello, debe encuadrar el programa de mantenimiento en torno a los ciclos de carga completados.
Una batería nueva y en buen estado generalmente sigue una regla estricta de cinco a diez ciclos. Debe verificar los niveles de líquido después de que complete cinco ciclos completos de carga y descarga. En una operación estándar de un solo turno, esto se traduce en revisar las celdas aproximadamente cada una o dos semanas. Sin embargo, las instalaciones de alta velocidad que ejecutan tres turnos por día alcanzan este umbral de ciclo mucho más rápido. Las operaciones de varios turnos casi siempre requieren evaluaciones semanales obligatorias para mantener el equipo funcionando de manera segura.
También es necesario tener en cuenta las variables de envejecimiento y degradación química. A medida que las baterías envejecen, su resistencia interna aumenta naturalmente. Esta elevada resistencia hace que se calienten más durante el funcionamiento y la carga. Las temperaturas internas más altas hacen que el líquido electrolítico se evapore mucho más rápido. Las unidades más antiguas consumen agua rápidamente y exigen evaluaciones más frecuentes. Es posible que una flota más antigua requiera recargas de líquido cada tres a cinco ciclos de carga para evitar daños permanentes en las placas.
Los factores ambientales también dictan las tasas de consumo de líquidos. Las temperaturas de funcionamiento del almacén alteran drásticamente la duración del electrolito. Si opera montacargas en ambientes con altas temperaturas o en patios al aire libre durante el verano, la evaporación se acelera rápidamente. Por el contrario, las flotas que operan en aplicaciones de almacenamiento en frío o congelación experimentan un consumo de agua mucho más lento. Debe ajustar su frecuencia de referencia para que coincida con las realidades térmicas específicas de sus instalaciones.
Momento y ejecución: cuándo agregar agua (y cuándo no)
Comprender cuándo abrir las tapas de ventilación es tan importante como saber con qué frecuencia hacerlo. La regla de poscarga es el concepto más crítico en el mantenimiento de baterías. Siempre debe agregar agua después de que la unidad termine de cargarse y se enfríe por completo. Nunca agregue agua antes de enchufar la unidad al cargador.
Durante el ciclo de carga, el fluido electrolítico sufre una expansión química. La mezcla se calienta y se expande físicamente dentro de la carcasa de la celda. Si llena las celdas hasta el borde antes de cargarlas, esta expansión natural expulsa el peligroso ácido sulfúrico de las tapas de ventilación. Este derrame ácido provoca una corrosión grave de los terminales, daña la bandeja de acero de la batería y provoca una pérdida permanente de capacidad. Una vez que pierde el ácido activo, nunca podrá reemplazarlo solo con agua.
Los operadores deben confiar en indicadores visuales específicos para ejecutar esto correctamente. Esto es exactamente lo que sus técnicos deben buscar:
Antes de cargar: el nivel de líquido debe estar justo debajo del orificio de ventilación. Las placas internas de plomo deben permanecer completamente sumergidas en líquido. Si expone las placas al aire antes de cargarlas, corre el riesgo de sufrir daños catastróficos.
Después de cargar: Una vez que la unidad se enfríe, verifique los niveles nuevamente. Debe llenar las celdas hasta que el líquido descanse aproximadamente un cuarto de pulgada por encima del protector contra salpicaduras interno. No los llene hasta el tope absoluto de la carcasa de plástico.
Finalmente, los estándares de calidad del agua dictan la salud a largo plazo de sus activos. Debe utilizar explícitamente agua desionizada o destilada para todas las tareas de mantenimiento. El agua del grifo estándar contiene minerales nocivos como calcio, magnesio y hierro. La introducción de estas impurezas ocultas en las células recubre las delicadas placas de plomo activo. La acumulación de minerales degrada rápidamente la producción de energía, arruina la retención de carga y destruye la química interna.
Cómo el diseño de la celda afecta el mantenimiento: PzS, PzB y baterías de tracción estándar de plomo-ácido
La arquitectura interna de su equipo dicta en gran medida la frecuencia con la que debe programar el mantenimiento. Un estándar La batería de tracción de plomo-ácido utiliza diferentes diseños de placas según su origen y aplicación industrial prevista. Los clasificamos principalmente en diseños tubulares y de placa plana. Los diseños de placa plana ofrecen una excelente entrega de energía inicial pero a menudo contienen menos volumen total de electrolitos. Este menor volumen de líquido generalmente significa que se secan más rápido bajo una gran tensión operativa.
Las células tubulares estándar europeas se comportan de manera diferente. El La batería para montacargas PzS utiliza el diseño de placa tubular estándar DIN. Los fabricantes construyen estas células específicas para contener un gran volumen de líquido junto con material activo denso. Debido a que el diseño del PzS presenta una huella física de celda más grande, retiene mucho más electrolito. Esta alta capacidad y profunda reserva de fluido permiten que la unidad resista aplicaciones intensas y pesadas sin necesidad de intervención manual constante. Los operadores generalmente encuentran que los modelos PzS ofrecen intervalos de mantenimiento altamente predecibles y ligeramente extendidos en comparación con las placas planas estándar.
Por otra parte, el La batería para montacargas PzB presenta el diseño de celda del estándar británico (BS). Estos modelos comparten la construcción tubular duradera del PzS pero utilizan un espacio físico mucho más compacto. Los fabricantes diseñan celdas PzB para carretillas elevadoras con compartimentos de batería más estrechos y estrechos. Debido a que son físicamente más delgadas, simplemente no pueden contener el mismo volumen masivo de electrolito que una celda DIN más ancha.
Los administradores de flotas deben evaluar cuidadosamente estas diferencias estructurales. Si sus instalaciones utilizan unidades PzB, debe controlarlas más de cerca que los modelos PzS bajo exactamente la misma carga de trabajo de varios turnos. Su perfil más estrecho significa que sus reservas de líquidos se agotan más rápido. Proporcionar a su equipo de mantenimiento criterios claros con respecto a estos estándares de celdas garantiza que apliquen los programas de mantenimiento espacial y operativo correctos en toda la flota.
El costo comercial de las malas prácticas de riego (evaluación de riesgos y retorno de la inversión)
Tratar el mantenimiento de fluidos como una ocurrencia tardía crea enormes responsabilidades financieras para su almacén. Las malas prácticas destruyen activos costosos mucho antes de que alcancen su vida útil. Debe ver el mantenimiento correcto a través de una lente estricta de riesgo operativo y retorno de la inversión.
El riego insuficiente presenta el riesgo más inmediato para su equipo. Cuando los niveles de electrolitos bajan demasiado, las placas de plomo activas quedan expuestas al aire ambiente. Esta exposición desencadena una rápida reacción química conocida como sulfatación. El material activo de plomo cristaliza y se endurece permanentemente. Una vez que se produce la sulfatación, se corta irreversiblemente el flujo de energía interno. Experimentará tiempos de ejecución muy reducidos. Sus operadores se quejarán de que los montacargas se mueren a mitad de turno. En última instancia, una sulfatación severa lo obliga a incurrir en costos de reemplazo prematuros, lo que destruye el retorno de la inversión esperado.
Por el contrario, el exceso de riego destruye el valor con la misma rapidez. Cuando los técnicos llenan demasiado las celdas, provocan una peligrosa dilución ácida. Empujar el líquido más allá de la línea de llenado recomendada reduce la gravedad específica del electrolito. El ácido diluido reduce gravemente la producción de energía, lo que hace que el montacargas sea lento al levantar paletas pesadas. Además, el llenado excesivo provoca directamente un desbordamiento del ácido durante el siguiente ciclo de carga. Estos derrames altamente corrosivos destruyen las bandejas de las baterías, arruinan los componentes internos de acero del montacargas y provocan peligrosos riesgos de resbalones en el piso del almacén.
Más allá del daño químico, se enfrenta a una enorme pérdida de mano de obra. El mantenimiento manual consume cantidades increíbles de tiempo operativo. Podemos cuantificar fácilmente este coste laboral oculto.
Tabla: Los costos ocultos del mantenimiento manual de la batería
Práctica de mantenimiento
Consecuencia inmediata
Impacto empresarial a largo plazo
Jarra manual que vierte más de 10 unidades.
Tarda entre 15 y 20 minutos por unidad por semana.
Desperdicia más de 150 horas de mano de obra técnica calificada al año.
Niveles de llenado inconsistentes
Las células se secan o se desbordan de forma impredecible.
Aumenta el OPEX debido a la rápida pérdida de capacidad y limpieza ácida.
Saltarse ciclos de mantenimiento
Las placas sufren una sulfatación rápida y permanente.
Obliga a realizar gastos de capital anticipados para unidades de reemplazo.
Si opera una flota de solo 10 montacargas, el riego manual consume valiosas horas del técnico cada mes. Pagarle a un operador capacitado para que vierta con cuidado el líquido de una jarra representa un uso altamente ineficiente de su experiencia técnica. Pierde dinero en mano de obra y, al mismo tiempo, corre el riesgo de cometer errores humanos durante el proceso de llenado.
Evaluación del sistema de batería del montacargas con riego automático
Para eliminar estos crecientes costos laborales y riesgos de seguridad, muchos almacenes modernos abandonan por completo los procesos manuales. Actualización a un El sistema de batería de montacargas con riego automático elimina las conjeturas humanas de la ecuación. Por lo general, evaluamos estas actualizaciones comparando los sistemas de riego de punto único (SPWS) directamente con las lanzadores y lanzadores de riego manuales tradicionales.
Las varillas manuales requieren que el operador abra cada tapa de ventilación en una unidad pesada de 24 o 36 celdas. Miran el interior con una linterna y adivinan cuándo el líquido llega a la línea correcta. Las soluciones de un solo punto eliminan esta tediosa rutina.
Veamos una evaluación de características-resultados:
Característica: Tubería de circuito cerrado presurizada o alimentada por gravedad. Estos sistemas conectan cada celda individual a través de una red de mangueras de plástico duraderas. Utilizan válvulas de flotador mecánicas especializadas dentro de cada ventilación.
Resultado: niveles de llenado precisos en todo momento. Cuando el operador conecta la manguera principal, el agua fluye libremente hasta alcanzar el nivel óptimo exacto. Los flotadores internos cortan el flujo automáticamente. Obtendrá niveles de llenado perfectos e idénticos para cada celda sin que el operador tenga que adivinar.
Estos sistemas destacan por su escalabilidad y gestión de flotas. Un sistema de punto único permite a un operador regar una enorme unidad industrial en menos de un minuto. Simplemente colocan un conector de conexión rápida en su lugar, observan cómo gira un indicador de flujo y lo desconectan cuando se detiene. Si administra una flota de 20, 50 o 100 máquinas, esta velocidad convierte a SPWS en una actualización crítica para escalar su operación de manera eficiente.
Al preseleccionar soluciones, aplique una lógica de umbral básica para justificar el gasto de capital. Debería considerar seriamente la posibilidad de modernizar o comprar sistemas automatizados si su flota supera las cinco carretillas elevadoras de varios turnos. También debe apretar el gatillo si sus instalaciones sufren altas tasas de rotación del personal de mantenimiento. Los sistemas automatizados prácticamente no requieren capacitación especializada, lo que protege instantáneamente sus activos de nuevos empleados sin experiencia.
Seguridad, cumplimiento e implementación de los POE de la sala de baterías
El manejo del almacenamiento de energía industrial requiere un estricto cumplimiento de los protocolos de seguridad. A diario se enfrenta a una inmensa tensión eléctrica y a productos químicos altamente corrosivos. OSHA y las normas generales de seguridad industrial describen estrictos requisitos básicos de cumplimiento para las áreas de manipulación de baterías. Debe diseñar sus áreas de mantenimiento para mitigar los riesgos químicos.
Su instalación debe proporcionar estaciones de lavado de ojos exclusivas a una distancia de 10 segundos a pie de los bastidores de carga. La ventilación mecánica adecuada tampoco es negociable. La carga libera gas hidrógeno volátil, que puede encenderse si se permite acumularse en aire estancado. Su sala de carga requiere extractores de aire calibrados para realizar ciclos de aire con frecuencia para mantener niveles atmosféricos seguros.
Además, los operadores deben usar el equipo de protección personal (PPE) requerido antes de tocar una tapa de ventilación o una manguera de llenado. El equipo de protección no negociable incluye:
Delantales resistentes a los ácidos: Para evitar quemaduras químicas en el torso y piernas durante salpicaduras accidentales.
Protectores faciales: Las gafas de seguridad estándar son insuficientes. Necesita un protector facial completo para proteger los ojos y la piel de las explosiones de ácido presurizado.
Guantes de goma gruesos: Los guantes mecánicos estándar absorben líquidos. Debe utilizar guantes de goma o neopreno hasta el codo para bloquear la transferencia de sustancias químicas.
Incluso con un equipo perfecto, las lecciones de implementación de las mejores instalaciones muestran que la responsabilidad del proceso es lo más importante. La implementación de un sistema automatizado falla si nadie se acuerda de conectar la manguera. Debe establecer un cronograma de rendición de cuentas estrictamente registrado. Recomendamos utilizar software de gestión de flotas para activar alertas obligatorias después de ciclos de carga específicos. Si carece de software, monte libros de registro físicos en cada cargador. Hacer que los técnicos pongan sus iniciales y fecha en el libro de registro garantiza que este mantenimiento crítico nunca pase desapercibido.
Conclusión
El mantenimiento óptimo de las carretillas elevadoras depende enteramente de equilibrar la frecuencia correcta, la sincronización precisa y los procesos estandarizados. No puede adivinar cuándo su equipo necesita líquido ni puede darse el lujo de permitir que operadores sin experiencia llenen demasiado las celdas. Proteger sus activos de energía significa cumplir con los cronogramas basados en el uso y siempre agregar líquido estrictamente después de que se complete el ciclo de carga.
Para garantizar la eficiencia de su almacén, tome medidas en los siguientes pasos de inmediato. Primero, audite sus registros de riego actuales para ver si sus técnicos realmente siguen una rutina basada en ciclos. A continuación, realice una evaluación visual de la salud de su inventario de plomo-ácido existente para verificar si hay signos de placas secas o derrames de ácido. Finalmente, evalúe las actualizaciones automatizadas de un solo punto para sus máquinas más ocupadas. La automatización de este proceso protege sus activos pesados, garantiza el cumplimiento de las normas de seguridad y recupera cientos de horas de trabajo desperdiciado.
Preguntas frecuentes
P: ¿Puedo usar agua del grifo en la batería de un montacargas?
R: No. Nunca debes usar agua del grifo estándar. El agua del grifo contiene minerales disueltos como calcio, magnesio y hierro. Cuando se introducen en las células, estos minerales recubren las placas internas de plomo y alteran el equilibrio químico. Esta acumulación de minerales provoca una rápida degradación del rendimiento, acorta los tiempos de ejecución y daña permanentemente el equipo. Utilice siempre agua destilada o desionizada.
P: ¿Qué sucede si la batería de un montacargas se desborda?
R: Cuando una unidad sobrellenada se desborda, expulsa ácido sulfúrico altamente corrosivo fuera de los respiraderos. Este ácido daña la bandeja interna de acero, arruina los pisos del almacén y crea un peligroso riesgo de resbalones. Debes neutralizar inmediatamente el derrame utilizando kits especializados para derrames de ácido o una solución de bicarbonato de sodio. Después de neutralizar, limpie el área a fondo para evitar una mayor corrosión de los activos.
P: ¿Cuánto tiempo se tarda en regar la batería de un montacargas de forma manual o automática?
R: Abrir, verificar y llenar manualmente una unidad estándar de 24 o 36 celdas le toma a un técnico experimentado aproximadamente de 15 a 20 minutos por máquina. Por el contrario, un sistema de riego automatizado de un solo punto requiere que el operador simplemente coloque una manguera en su lugar. El sistema automatizado llena todas las celdas simultáneamente a niveles precisos en menos de un minuto.
P: ¿Por qué la batería de mi montacargas consume tanta agua?
R: El consumo excesivo de líquidos suele indicar algunos culpables comunes. Es posible que la unidad esté llegando al final de su vida útil, lo que provoca una alta resistencia interna y un calor excesivo durante la carga. Alternativamente, sus cargadores podrían estar mal calibrados, lo que provocaría una sobrecarga agresiva y ebullición. Finalmente, operar el equipo en condiciones de calor extremo acelera drásticamente las tasas de evaporación natural.